Bản Mã Thép Tam Giác – Gia Công Theo Bản Vẽ Kỹ Thuật
- 1. Bản Mã Thép Tam Giác Là Gì? Vai Trò Trong Kết Cấu
- 2. Tiêu Chuẩn Kỹ Thuật Và Vật Liệu Chế Tạo
- 3. Bảng Quy Cách, Kích Thước Và Trọng Lượng Tham Khảo
- 4. Công Nghệ Gia Công Cắt Bản Mã Tam Giác Theo Bản Vẽ
- 5. Quy Trình Nhận Gia Công Bản Mã Tam Giác Theo Yêu Cầu
- 6. Bảng Báo Giá Gia Công Bản Mã Thép Tam Giác Tham Khảo
- 7. Kinh Nghiệm Đặt Hàng Bản Mã Tam Giác Đạt Chuẩn Kỹ Thuật
- 8. Câu Hỏi Thường Gặp Về Bản Mã Thép Tam Giác
Bản mã thép tam giác dùng để gia cường liên kết, tăng độ cứng cho khung thép và kết cấu cơ khí. Nhận cắt theo kích thước bản vẽ. Nhận gia công mạ kẽm, nhúng nóng kẽm theo yêu cầu
1. Bản Mã Thép Tam Giác Là Gì? Vai Trò Trong Kết Cấu
Bản mã thép tam giác là tấm thép phẳng được gia công cắt thành hình tam giác (tam giác vuông, tam giác cân hoặc tam giác đều) với kích thước cạnh và độ dày được thiết kế riêng theo bản vẽ kỹ thuật của từng công trình. Trên bề mặt bản mã thường được đột hoặc khoan các lỗ bu lông để cố định các thanh giằng, kèo mái hoặc cột thép.
Vai trò cốt lõi trong xây dựng:
- Gia cố góc liên kết: Giúp tăng độ cứng vững tại các góc giao nhau giữa dầm và cột, hạn chế hiện tượng xoắn hoặc biến dạng khung khi được thiết kế phù hợp.
- Phân bổ lực xéo góc: Truyền tải trọng từ các hệ giàn không gian, vì kèo mái dốc xuống hệ thống khung chính thông qua các liên kết được tính toán.
- Tối ưu trọng lượng: So với bản mã vuông hoặc chữ nhật có cùng kích thước bao, hình dạng tam giác có thể giúp tiết kiệm nguyên liệu và giảm trọng lượng cấu kiện.
- Tăng độ ổn định liên kết: Hỗ trợ liên kết giữa các thanh thép, thanh giằng và các cấu kiện chịu lực trong hệ khung.

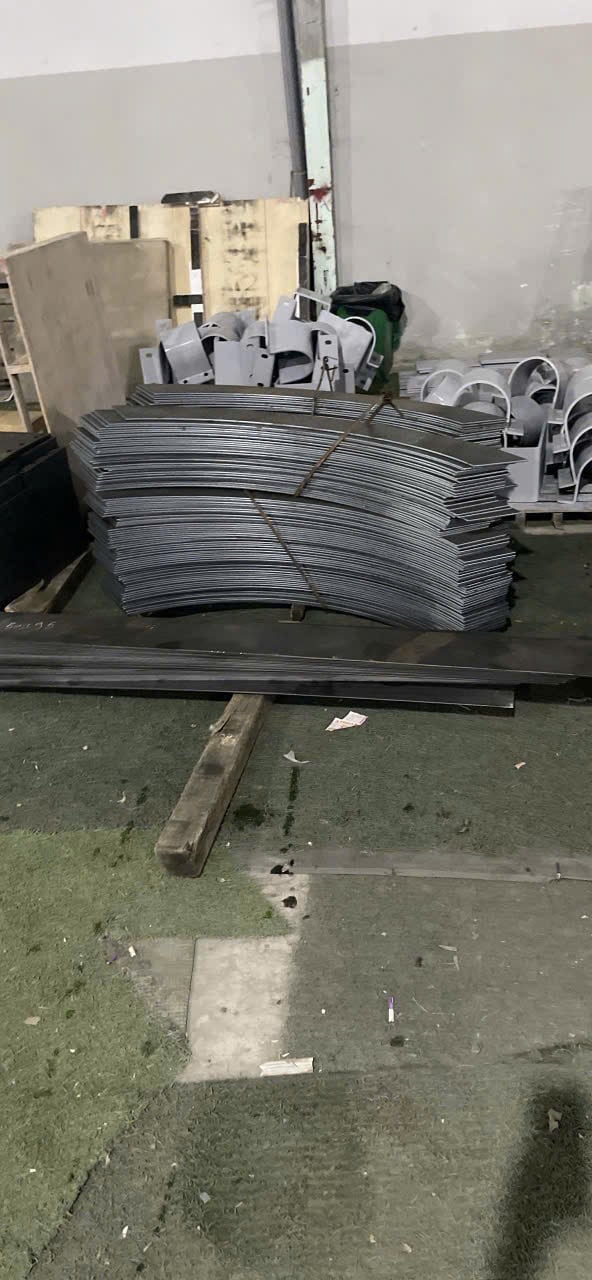
2. Tiêu Chuẩn Kỹ Thuật Và Vật Liệu Chế Tạo
Để đáp ứng yêu cầu chịu lực uốn, lực kéo và lực cắt, bản mã tam giác cần được sản xuất từ vật liệu phù hợp với hồ sơ thiết kế.
Mác thép thông dụng:
- Thép SS400, Q235, CT3: Thường được cân nhắc cho các công trình dân dụng, nhà xưởng và kết cấu thép thông dụng, tùy theo yêu cầu cơ tính và tiêu chuẩn dự án.
- Thép Q345, A36, SM490: Có thể được sử dụng cho các kết cấu yêu cầu cơ tính cụ thể hoặc cường độ cao hơn, nhưng cần đối chiếu đúng tiêu chuẩn vật liệu và đặc tính cơ học của từng mác thép.
Độ dày tiêu chuẩn tham khảo:
- Phạm vi phổ biến: từ 4 mm đến 25 mm.
- Các độ dày thường gặp: 8 mm, 10 mm, 12 mm, 15 mm và 20 mm.
- Có thể gia công độ dày khác theo bản vẽ, khả năng thiết bị và yêu cầu chịu lực.
Xử lý bề mặt:
- Thép đen nguyên bản.
- Sơn chống gỉ hoặc sơn bảo vệ theo hệ sơn yêu cầu.
- Mạ kẽm điện phân.
- Mạ kẽm nhúng nóng để tăng khả năng chống ăn mòn trong môi trường ngoài trời.
Việc lựa chọn vật liệu, độ dày và lớp phủ cần căn cứ vào tải trọng thiết kế, môi trường làm việc, yêu cầu nghiệm thu và tiêu chuẩn áp dụng cho công trình.
3. Bảng Quy Cách, Kích Thước Và Trọng Lượng Tham Khảo
Đối với bản mã tam giác vuông cân có hai cạnh góc vuông bằng A và độ dày T, trọng lượng lý thuyết được tính theo công thức:
Trọng lượng (kg) = (A × A / 2) × T × 7.850
Trong đó:
- A: Chiều dài cạnh góc vuông, tính bằng mét.
- T: Độ dày thép, tính bằng mét.
- 7.850 kg/m³: Khối lượng riêng tham khảo của thép.
Bảng thông số quy cách bản mã thép tam giác phổ biến
| STT | Loại bản mã tam giác | Quy cách cạnh (mm) | Độ dày (mm) | Trọng lượng ước tính/tấm | Ứng dụng thực tế |
|---|---|---|---|---|---|
| 1 | Tam giác vuông cân | 150 × 150 × 212 | 8 | Khoảng 0,71 kg | Góc giằng xà gồ, lan can |
| 2 | Tam giác vuông cân | 200 × 200 × 282 | 10 | Khoảng 1,57 kg | Góc liên kết dầm phụ – cột |
| 3 | Tam giác vuông cân | 250 × 250 × 353 | 12 | Khoảng 2,94 kg | Nút khung nhà thép tiền chế |
| 4 | Tam giác vuông cân | 300 × 300 × 424 | 15 | Khoảng 5,30 kg | Bản mã gia cố khung kèo |
| 5 | Tam giác cân | 200 × 300 × 300 | 10 | Khoảng 2,35 kg | Giàn không gian, vì kèo mái |
| 6 | Tam giác cân | 300 × 400 × 400 | 12 | Khoảng 5,65 kg | Liên kết cột tháp, chân trụ |
Lưu ý: Trọng lượng trong bảng là giá trị tham khảo dựa trên hình dạng và kích thước danh nghĩa. Cần kiểm tra lại hình học thực tế của từng chi tiết trước khi đặt hàng. Trọng lượng thực tế có thể thay đổi do lỗ bu lông, dung sai chiều dày và kích thước gia công.
Đối với tam giác vuông cân, cạnh huyền được tính theo công thức C=A2. Với tam giác cân hoặc tam giác đều, cần xác định đúng chiều dài cạnh và chiều cao để tính diện tích chính xác.
4. Công Nghệ Gia Công Cắt Bản Mã Tam Giác Theo Bản Vẽ
Việc gia công bản mã tam giác đòi hỏi độ chính xác cao về góc cạnh và vị trí lỗ để khi lắp ráp trên công trường không bị sai lệch. Các xưởng cơ khí thường áp dụng những công nghệ sau:
4.1. Cắt Laser Fiber CNC
- Sử dụng tia laser để tạo đường cắt sắc nét và độ chính xác cao.
- Hạn chế bavia khi thông số cắt được thiết lập phù hợp.
- Phù hợp với các chi tiết có góc cạnh phức tạp và nhiều lỗ bu lông.
- Dung sai thực tế phụ thuộc vào máy, chiều dày thép và điều kiện gia công.
Ứng dụng: Bản mã tam giác mỏng và trung bình, chi tiết cơ khí yêu cầu độ chính xác cao, đơn hàng có nhiều kích thước khác nhau.
4.2. Cắt Plasma CNC
- Tốc độ cắt nhanh, phù hợp với thép tấm có chiều dày trung bình đến lớn.
- Tối ưu chi phí khi gia công số lượng lớn.
- Có thể kết hợp cắt biên dạng tam giác và tạo các chi tiết theo bản vẽ.
- Cần kiểm soát chất lượng mép cắt, biến dạng nhiệt và dung sai.
Ứng dụng: Bản mã gia cố khung kèo, bản mã kết cấu thép và các chi tiết thép tấm có độ dày lớn hơn.
4.3. Đột/Khoan Lỗ Tự Động CNC
- Định vị tâm lỗ bu lông theo bản vẽ kỹ thuật.
- Kiểm soát khoảng cách giữa các lỗ và khoảng cách từ tâm lỗ đến mép bản mã.
- Hạn chế sai lệch trong quá trình lắp ráp tại công trường.
Đối với các bản mã có yêu cầu lỗ chính xác, phương pháp khoan CNC hoặc gia công lỗ bằng thiết bị phù hợp cần được lựa chọn dựa trên độ dày thép, đường kính lỗ và dung sai thiết kế.
5. Quy Trình Nhận Gia Công Bản Mã Tam Giác Theo Yêu Cầu
Bước 1: Tiếp nhận và thẩm định bản vẽ
- Nhận file CAD/PDF từ khách hàng, kiểm tra kích thước các cạnh tam giác, góc nghiêng, đường kính lỗ bu lông, mác thép và độ dày yêu cầu.
Bước 2: Lập trình lồng phôi CNC
- Sử dụng phần mềm chuyên dụng để bố trí các chi tiết tam giác trên tấm thép khổ lớn, tối ưu hóa lượng vật liệu sử dụng và hạn chế phế liệu.
Bước 3: Cắt phôi và gia công lỗ
- Tiến hành cắt tạo hình tam giác bằng máy Laser CNC, Plasma CNC hoặc phương pháp phù hợp. Sau đó, đột hoặc khoan lỗ bu lông theo bản vẽ.
Bước 4: Kiểm tra KCS và xử lý bề mặt
- Mài sạch bavia, kiểm tra kích thước thực tế và đối chiếu với bản vẽ. Thực hiện sơn chống gỉ, mạ kẽm điện phân hoặc mạ kẽm nhúng nóng nếu có yêu cầu.
Bước 5: Đóng gói và giao hàng
- Phân loại, bó gọn và đóng gói sản phẩm, bảo đảm thuận tiện cho quá trình vận chuyển và lắp đặt tại công trình.
6. Bảng Báo Giá Gia Công Bản Mã Thép Tam Giác Tham Khảo
Lưu ý: Bảng giá dưới đây mang tính chất tham khảo, không phải báo giá trực tiếp tại thời điểm đặt hàng. Chi phí thực tế phụ thuộc vào số lượng, độ dày thép, mức độ phức tạp của bản vẽ, công nghệ cắt, yêu cầu xử lý bề mặt và giá nguyên liệu thị trường.
| Hạng mục gia công | Công nghệ áp dụng | Đơn giá thép đen tham khảo (VNĐ/kg) | Đơn giá gồm mạ kẽm nhúng nóng tham khảo (VNĐ/kg) |
|---|---|---|---|
| Độ dày 4–6 mm | Cắt Laser CNC + đột/khoan lỗ | 18.500–21.000 | 24.500–27.000 |
| Độ dày 8–12 mm | Cắt Plasma CNC + khoan lỗ | 17.500–19.500 | 23.500–25.500 |
| Độ dày 14–20 mm | Cắt Plasma CNC/Oxy-Gas | 17.000–18.500 | 22.500–24.500 |
| Độ dày trên 20 mm | Cắt Oxy-Gas chuyên dụng | 16.500–18.000 | 22.000–23.500 |
Đơn giá cần được xác nhận với nhà cung cấp trước khi đặt hàng. Giá có thể chưa bao gồm VAT, vận chuyển, kiểm định hoặc các yêu cầu gia công đặc biệt.
Những yếu tố ảnh hưởng đến giá gia công
- Độ dày thép: Thép càng dày, thời gian cắt và yêu cầu thiết bị càng có thể tăng.
- Kích thước và hình dạng: Chi tiết có góc nhọn, biên dạng phức tạp hoặc dung sai chặt có thể phát sinh thêm chi phí.
- Số lượng đặt hàng: Đơn hàng lớn thường giúp tối ưu chi phí lập trình và chuẩn bị sản xuất.
- Số lượng lỗ bu lông: Nhiều lỗ hoặc lỗ có dung sai chặt làm tăng thời gian gia công.
- Mác thép: Giá vật liệu thay đổi theo chủng loại, tiêu chuẩn và thời điểm mua.
- Xử lý bề mặt: Sơn chống gỉ, mạ kẽm điện phân và mạ kẽm nhúng nóng có mức chi phí khác nhau.
7. Kinh Nghiệm Đặt Hàng Bản Mã Tam Giác Đạt Chuẩn Kỹ Thuật
7.1. Cung Cấp Bản Vẽ Chi Tiết
- Bản vẽ nên thể hiện rõ chiều dài từng cạnh, góc nghiêng, độ dày, đường kính lỗ và khoảng cách từ tâm lỗ đến mép bản mã. Điều này giúp hạn chế sai sót khi gia công hàng loạt.
7.2. Lựa Chọn Độ Dày Phù Hợp Với Tải Trọng
- Không nên chọn thép quá mỏng tại các nút khung chịu lực chính hoặc sử dụng thép quá dày khi không cần thiết. Độ dày phải dựa trên tính toán kết cấu, lực tác dụng, kiểu liên kết và yêu cầu thiết kế.
7.3. Kiểm Tra Chất Lượng Vật Liệu
- Yêu cầu chứng chỉ vật liệu và hồ sơ chất lượng phù hợp khi dự án cần nghiệm thu. Các tài liệu CO/CQ, nếu được yêu cầu, cần tương ứng với lô hàng và nguồn gốc vật liệu thực tế.
7.4. Lựa Chọn Phương Pháp Chống Gỉ Phù Hợp
- Thép đen hoặc sơn chống gỉ có thể phù hợp với các hạng mục được bảo vệ hoặc có kế hoạch bảo trì.
- Mạ kẽm điện phân phù hợp với một số chi tiết cần lớp mạ mỏng và bề mặt hoàn thiện đẹp.
- Mạ kẽm nhúng nóng thường được ưu tiên cho kết cấu ngoài trời hoặc môi trường có nguy cơ ăn mòn cao.
7.5. Kiểm Tra Kích Thước Trước Khi Lắp Đặt
- Cần kiểm tra độ dài cạnh, góc, vị trí lỗ và độ phẳng của bản mã. Với liên kết chịu lực, việc kiểm tra phải tuân thủ yêu cầu kỹ thuật và tiêu chuẩn nghiệm thu của dự án.
8. Câu Hỏi Thường Gặp Về Bản Mã Thép Tam Giác
8.1. Bản mã thép tam giác được sử dụng để làm gì?
- Bản mã thép tam giác thường được dùng để gia cố các nút liên kết trong nhà thép tiền chế, liên kết dầm – cột, vì kèo mái, thanh giằng, giàn không gian, lan can và kết cấu tháp. Hình dạng tam giác phù hợp với nhiều vị trí liên kết góc và có thể giúp tiết kiệm vật liệu khi được thiết kế đúng.
8.2. Bản mã thép tam giác có những loại nào?
- Các loại phổ biến gồm bản mã tam giác vuông, tam giác vuông cân, tam giác cân và tam giác đều. Ngoài ra, bản mã có thể được gia công theo hình dạng không đối xứng hoặc biên dạng riêng để phù hợp với thiết kế của từng công trình.
8.3. Bản mã tam giác nên sử dụng thép dày bao nhiêu?
- Độ dày thường được tham khảo trong khoảng 4–25 mm, với các quy cách phổ biến như 8 mm, 10 mm, 12 mm, 15 mm và 20 mm. Tuy nhiên, độ dày phù hợp cần được xác định theo tải trọng, kích thước liên kết, loại bu lông, đường hàn và yêu cầu thiết kế kết cấu.
8.4. Có thể gia công bản mã thép tam giác theo kích thước riêng không?
- Có. Bản mã có thể được cắt theo kích thước cạnh, góc, độ dày và vị trí lỗ bu lông theo bản vẽ riêng. Khách hàng có thể gửi file CAD/DXF, PDF hoặc cung cấp bản vẽ có đầy đủ kích thước để đơn vị gia công kiểm tra và lập trình CNC.
8.5. Nên chọn cắt Laser CNC hay Plasma CNC cho bản mã tam giác?
- Cắt Laser CNC thường được ưu tiên khi cần đường cắt đẹp, độ chính xác cao và chi tiết có nhiều góc cạnh hoặc lỗ nhỏ. Plasma CNC phù hợp với nhiều chi tiết thép tấm dày hơn và có thể tối ưu chi phí khi sản xuất số lượng lớn. Phương pháp cuối cùng phụ thuộc vào chiều dày thép, dung sai yêu cầu và khả năng thiết bị.
8.6. Bản mã thép tam giác có cần khoan lỗ trước khi mạ kẽm không?
- Thông thường, các lỗ bu lông nên được gia công trước khi mạ để lớp bảo vệ phủ lên cả bề mặt và thành lỗ. Với mạ kẽm nhúng nóng, cần tính đến độ dày lớp mạ và khả năng tích tụ kẽm làm giảm kích thước thông thủy của lỗ. Nếu phải gia công lại sau mạ, cần có phương án sửa chữa lớp bảo vệ phù hợp.
8.7. Giá gia công bản mã thép tam giác được tính như thế nào?
- Giá có thể tính theo kilogram, theo tấm hoặc theo chi tiết. Báo giá thường phụ thuộc vào trọng lượng thép, độ dày, số lượng sản phẩm, phương pháp cắt, số lỗ bu lông và yêu cầu xử lý bề mặt. Với đơn hàng nhỏ hoặc bản mã có hình dạng phức tạp, báo giá theo chi tiết có thể phản ánh chi phí gia công thực tế tốt hơn.
CÔNG TY TNHH TÔN THÉP THỊNH VƯỢNG
Hotline/ Zalo: 0909 738 227 (Mr. Hải)
Mã số thuế: 0317947181
Kho hàng: 1605 QL1A, P. An Phú Đông, Quận 12, TP.HCM
Email: vlxdthinhvuong68@gmail.com
Xem thêm