Bản Mã Thép Tròn – Mạ Kẽm, Nhúng Nóng Kẽm - Cắt Theo Yêu Cầu
- 1. Bản Mã Thép Tròn Là Gì? Vì Sao Cần Mạ Kẽm, Nhúng Nóng Kẽm?
- 2. Các Công Nghệ Mạ Kẽm Bản Mã Tròn Phổ Biến
- 3. Bảng Quy Cách, Độ Dày Và Trọng Lượng Bản Mã Thép Tròn Tham Khảo
- 4. Công Nghệ Gia Công Cắt Bản Mã Thép Tròn Theo Yêu Cầu
- 5. Bảng Báo Giá Gia Công Bản Mã Thép Tròn Mạ Kẽm Tham Khảo
- 6. Quy Trình Đặt Gia Công Bản Mã Thép Tròn Theo Yêu Cầu
- 7. Câu Hỏi Thường Gặp Về Bản Mã Thép Tròn Mạ Kẽm
Gia công bản mã thép tròn theo đường kính, độ dày và bản vẽ. Ứng dụng làm mặt bích, đế trụ, chân cột và các chi tiết cơ khí công nghiệp.
1. Bản Mã Thép Tròn Là Gì? Vì Sao Cần Mạ Kẽm, Nhúng Nóng Kẽm?
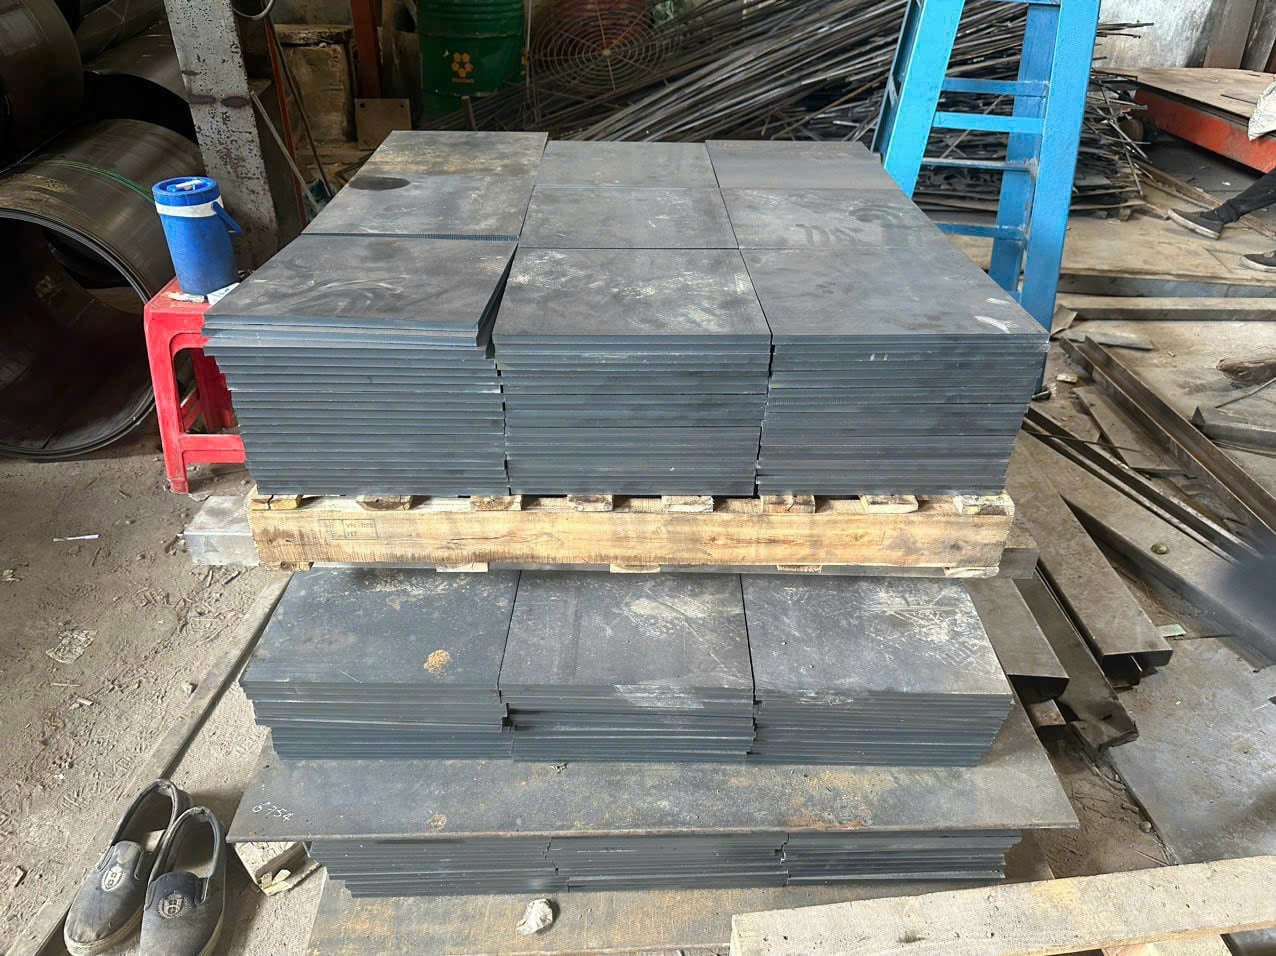
Bản mã thép tròn là tấm thép phẳng được gia công cắt thành hình tròn có đường kính (D) và độ dày (T) theo đúng bản vẽ thiết kế. Trên bề mặt bản mã thường được đột hoặc khoan các lỗ bắt bu lông (lỗ tròn hoặc oval) bố trí đối xứng xung quanh tâm.
Ưu điểm vượt trội của bản mã thép tròn mạ kẽm:
- Chịu lực và phân bổ ứng suất: Dạng tròn giúp hạn chế tập trung ứng suất tại các góc, hỗ trợ phân bổ lực theo chu vi phù hợp với thiết kế liên kết.
- Chống gỉ sét, chống ăn mòn: Lớp phủ kẽm tạo hàng rào bảo vệ bề mặt thép, hạn chế tác động của độ ẩm và môi trường ngoài trời. Mạ kẽm nhúng nóng còn tạo lớp hợp kim kẽm – sắt liên kết với nền thép.
- Tăng tuổi thọ công trình: Giúp bảo vệ các điểm liên kết quan trọng khỏi hiện tượng hoen gỉ, đặc biệt tại những vị trí thường xuyên tiếp xúc với nước và không khí ẩm.
- Gia công linh hoạt: Có thể tùy chỉnh đường kính, độ dày, số lượng lỗ và khoảng cách tâm lỗ theo bản vẽ kỹ thuật.
2. Các Công Nghệ Mạ Kẽm Bản Mã Tròn Phổ Biến
Tùy thuộc vào vị trí lắp đặt và điều kiện môi trường, bản mã tròn được xử lý bề mặt theo hai công nghệ chính.
2.1. Mạ Kẽm Điện Phân (Mạ Kẽm Điện)
Đặc điểm:
- Lớp mạ thường mỏng, có thể tham khảo khoảng 5–20 µm tùy yêu cầu kỹ thuật và quy trình xử lý.
- Bề mặt sáng, tương đối mịn và có tính thẩm mỹ cao.
- Độ dày lớp mạ có thể được lựa chọn theo yêu cầu sử dụng.
Ứng dụng:
- Chi tiết liên kết trong nhà, môi trường khô ráo.
- Bản mã cho thiết bị cơ khí và kết cấu ít tiếp xúc với điều kiện ăn mòn.
- Các hạng mục cần bề mặt đẹp, lớp mạ mỏng và tối ưu chi phí.
2.2. Mạ Kẽm Nhúng Nóng (Hot-Dip Galvanizing)
Đặc điểm:
- Bản mã được nhúng vào bể kẽm nóng chảy ở nhiệt độ khoảng 450°C.
- Lớp mạ có độ dày phụ thuộc vào chiều dày thép, thành phần thép, tiêu chuẩn áp dụng và quy trình mạ.
- Lớp kẽm bao phủ bề mặt và các vị trí lỗ đã được gia công, giúp bảo vệ nhiều khu vực dễ bị ăn mòn.
- Có khả năng chống ăn mòn tốt trong môi trường ngoài trời nếu được xử lý đúng tiêu chuẩn.
Ứng dụng:
- Chân cột đèn chiếu sáng, cột viễn thông.
- Lan can, kết cấu thép ngoài trời và hạ tầng giao thông.
- Kết cấu công nghiệp, công trình ven biển và khu vực có độ ẩm cao.
Lưu ý: Độ dày lớp mạ thực tế cần được xác định theo tiêu chuẩn áp dụng và yêu cầu dự án. Với các chi tiết bản mã có lỗ bu lông, cần tính đến hiện tượng lớp kẽm tích tụ tại lỗ và phương án xử lý sau mạ để bảo đảm khả năng lắp ráp.
3. Bảng Quy Cách, Độ Dày Và Trọng Lượng Bản Mã Thép Tròn Tham Khảo
Trọng lượng bản mã thép tròn đặc được tính theo công thức:
Trọng lượng (kg) = π × (D/2)² × T × 7.850
Trong đó:
- D: Đường kính bản mã, tính bằng mét.
- T: Độ dày bản mã, tính bằng mét.
- π ≈ 3,1416.
- 7.850 kg/m³: Khối lượng riêng tham khảo của thép.
Bảng thông số kỹ thuật quy cách phổ biến
| STT | Đường kính (D) | Độ dày (T) | Số lỗ bu lông tham khảo | Trọng lượng ước tính/tấm | Ứng dụng thực tế |
|---|---|---|---|---|---|
| 1 | Φ150 mm | 8 mm | 4 lỗ Φ14 | 1,11 kg | Chân cột lan can, khớp nối ống nhỏ |
| 2 | Φ200 mm | 10 mm | 4–6 lỗ Φ16 | 2,46 kg | Nối ống thép tròn, chân cột đèn |
| 3 | Φ250 mm | 12 mm | 6–8 lỗ Φ18 | 4,62 kg | Mặt bích đường ống, chân trụ nhỏ |
| 4 | Φ300 mm | 15 mm | 8 lỗ Φ20 | 8,32 kg | Bản mã chân cột thép hình tròn |
| 5 | Φ350 mm | 16 mm | 8–10 lỗ Φ22 | 12,08 kg | Đỉnh cột viễn thông, móng trụ |
| 6 | Φ400 mm | 20 mm | 10–12 lỗ Φ24 | 19,72 kg | Chân cột đèn cao áp, móng cọc nhồi |
Lưu ý: Trọng lượng trong bảng là trọng lượng hình học lý thuyết của tấm tròn đặc, chưa trừ phần vật liệu tại các lỗ bu lông. Khi tính trọng lượng thực tế, cần trừ thể tích lỗ và xem xét dung sai chiều dày, kích thước gia công.
4. Công Nghệ Gia Công Cắt Bản Mã Thép Tròn Theo Yêu Cầu
Để cắt bản mã thép tròn đạt độ chính xác cao, hạn chế biến dạng và bảo đảm vị trí tâm lỗ theo bản vẽ, các xưởng gia công thường áp dụng những phương pháp sau:
4.1. Cắt Laser Fiber CNC
- Đường cắt đẹp, độ chính xác cao và ít bavia khi thông số cắt được thiết lập phù hợp.
- Thích hợp với các chi tiết yêu cầu dung sai chặt và nhiều lỗ bu lông.
- Có thể sử dụng cho nhiều chiều dày thép, tùy công suất máy và khả năng thiết bị.
Ứng dụng: Bản mã tròn cần độ chính xác cao, chi tiết cơ khí và các đơn hàng yêu cầu chất lượng đường cắt tốt.
4.2. Cắt Plasma CNC
- Tốc độ cắt nhanh, phù hợp với thép tấm có chiều dày trung bình đến lớn.
- Tối ưu chi phí khi gia công số lượng nhiều.
- Chất lượng mép cắt và dung sai phụ thuộc vào thiết bị, chiều dày thép và thông số vận hành.
Ứng dụng: Bản mã chân cột, mặt bích, bản mã kết cấu thép và các chi tiết có kích thước lớn.
4.3. Cắt Oxy-Gas CNC
- Phù hợp với thép carbon có chiều dày lớn.
- Có thể gia công các bản mã dày mà những phương pháp khác khó đáp ứng hiệu quả về chi phí.
- Cần kiểm soát biến dạng nhiệt và xử lý mép cắt khi cần thiết.
Ứng dụng: Bản mã thép tròn siêu dày, chi tiết kết cấu công nghiệp và các hạng mục chịu tải lớn.
4.4. Đột Lỗ, Khoan Lỗ CNC
- Định vị tâm lỗ bu lông chính xác theo bản vẽ.
- Bảo đảm khoảng cách giữa các lỗ và khoảng cách từ lỗ đến mép bản mã.
- Hỗ trợ lắp ráp bu lông neo và các chi tiết liên kết thuận tiện hơn.
Tùy yêu cầu kỹ thuật, xưởng gia công có thể kết hợp cắt biên dạng CNC với khoan hoặc đột lỗ để tối ưu thời gian và chi phí sản xuất.
5. Bảng Báo Giá Gia Công Bản Mã Thép Tròn Mạ Kẽm Tham Khảo
Lưu ý: Bảng giá dưới đây mang tính chất tham khảo, không phải báo giá trực tiếp tại thời điểm đặt hàng. Chi phí thực tế có thể thay đổi theo giá thép tấm, số lượng, độ dày, phương pháp cắt, số lượng lỗ, yêu cầu dung sai và tiêu chuẩn mạ kẽm.
| Độ dày bản mã | Công nghệ cắt gia công | Giá bản mã thép đen tham khảo (VNĐ/kg) | Giá gồm mạ kẽm nhúng nóng tham khảo (VNĐ/kg) |
|---|---|---|---|
| 3–6 mm | Cắt Laser CNC + đột/khoan lỗ | 18.500–21.000 | 24.500–27.000 |
| 8–12 mm | Cắt Plasma CNC + khoan lỗ | 17.500–19.500 | 23.500–25.500 |
| 14–20 mm | Cắt Plasma CNC/Oxy-Gas | 17.000–18.500 | 22.500–24.500 |
| Trên 20 mm | Cắt Oxy-Gas chuyên dụng | 16.500–18.000 | 22.000–23.500 |
Đơn giá cần được xác nhận lại với đơn vị cung cấp. Giá tính theo kg có thể không phù hợp với đơn hàng nhỏ hoặc bản mã có nhiều lỗ, vì chi phí lập trình, gá đặt và gia công từng chi tiết có thể chiếm tỷ trọng đáng kể. Chi phí vận chuyển, thuế VAT và các yêu cầu kiểm định cần được làm rõ khi báo giá.
Những yếu tố ảnh hưởng đến giá gia công
-
Chủng loại thép: Thép SS400, thép carbon thông dụng hoặc các mác thép theo yêu cầu riêng có giá khác nhau.
- Kích thước và độ dày: Bản mã càng dày, yêu cầu gia công càng cao thì chi phí có thể tăng.
- Số lượng đặt hàng: Đơn hàng lớn thường giúp tối ưu chi phí lập trình, gá đặt và nguyên liệu.
- Số lượng và kích thước lỗ: Nhiều lỗ hoặc lỗ có yêu cầu dung sai chặt sẽ làm tăng thời gian gia công.
- Công nghệ mạ: Mạ kẽm điện phân và mạ kẽm nhúng nóng có chi phí, đặc tính lớp phủ khác nhau.
- Yêu cầu kiểm định: Đo kích thước, kiểm tra lớp mạ và cung cấp chứng chỉ có thể phát sinh chi phí riêng.
6. Quy Trình Đặt Gia Công Bản Mã Thép Tròn Theo Yêu Cầu
Quy trình gia công bản mã thép tròn thường bao gồm các bước sau:
Bước 1: Tiếp nhận thông tin bản vẽ
- Tiếp nhận file CAD, PDF hoặc thông số kỹ thuật gồm đường kính D, độ dày T, đường kính lỗ, số lượng lỗ, khoảng cách tâm lỗ và số lượng sản phẩm.
Bước 2: Bóc tách khối lượng và báo giá
- Kiểm tra vật liệu, phương pháp gia công, khối lượng dự kiến và phương án sắp xếp phôi thép nhằm giảm hao hụt nguyên liệu. Sau đó, lập báo giá theo yêu cầu cụ thể.
Bước 3: Cắt CNC và gia công lỗ
- Lập trình máy cắt Laser, Plasma hoặc Oxy-Gas theo bản vẽ. Tiến hành đột hoặc khoan lỗ, kiểm tra sơ bộ kích thước và vị trí lỗ.
Bước 4: Xử lý bề mặt và mạ kẽm
- Mài bavia, làm sạch bề mặt và chuyển sang công đoạn mạ kẽm điện phân hoặc mạ kẽm nhúng nóng theo yêu cầu. Với phương án nhúng nóng, cần xem xét lỗ thoát khí, lỗ thoát kẽm và khả năng lắp ghép sau mạ.
Bước 5: Kiểm định KCS và giao hàng
- Kiểm tra kích thước, độ dày, vị trí lỗ, tình trạng bề mặt và độ dày lớp mạ theo yêu cầu kỹ thuật. Sau khi đạt yêu cầu, sản phẩm được đóng gói và bàn giao cho khách hàng.
7. Câu Hỏi Thường Gặp Về Bản Mã Thép Tròn Mạ Kẽm
7.1. Bản mã thép tròn được sử dụng trong những công trình nào?
- Bản mã thép tròn thường được sử dụng làm chân đế cột đèn, chân cột thép, mặt bích đường ống, kết cấu nhà xưởng, cột viễn thông, trụ quảng cáo, lan can và các hệ thống liên kết cơ khí. Kích thước và độ dày cần được lựa chọn theo tải trọng, điều kiện làm việc và bản vẽ thiết kế.
7.2. Nên chọn bản mã thép tròn mạ kẽm điện phân hay mạ kẽm nhúng nóng?
- Nếu bản mã được sử dụng trong nhà, môi trường khô ráo và ít chịu tác động ăn mòn, mạ kẽm điện phân có thể là lựa chọn phù hợp nhờ bề mặt đẹp và lớp mạ mỏng.
- Đối với bản mã lắp đặt ngoài trời, chân cột đèn, cột viễn thông hoặc khu vực có độ ẩm cao, mạ kẽm nhúng nóng thường được ưu tiên nhờ khả năng bảo vệ chống ăn mòn tốt hơn. Việc lựa chọn cuối cùng nên dựa trên môi trường sử dụng và tiêu chuẩn kỹ thuật của dự án.
7.3. Bản mã thép tròn có thể gia công theo kích thước riêng không?
- Có. Bản mã có thể được gia công theo đường kính, độ dày, số lượng lỗ, đường kính lỗ và khoảng cách tâm lỗ theo bản vẽ. Khách hàng nên cung cấp bản vẽ CAD/PDF hoặc bảng thông số chi tiết để đơn vị gia công xác định phương pháp sản xuất và báo giá chính xác.
7.4. Bản mã thép tròn dày bao nhiêu là phù hợp?
- Độ dày bản mã phụ thuộc vào tải trọng, lực kéo, lực cắt, mô men uốn, kích thước cột và cách bố trí bu lông. Các độ dày 8 mm, 10 mm, 12 mm, 15 mm, 16 mm và 20 mm thường được dùng làm quy cách tham khảo. Tuy nhiên, không nên chọn độ dày chỉ dựa trên kích thước cột; cần có tính toán hoặc chỉ định từ hồ sơ thiết kế kết cấu.
7.5. Mạ kẽm nhúng nóng có làm thay đổi kích thước lỗ bu lông không?
- Có thể. Lớp kẽm phủ lên bề mặt và thành lỗ làm giảm kích thước thông thủy của lỗ, đồng thời có thể xuất hiện kẽm tích tụ cục bộ. Vì vậy, cần xem xét dung sai lỗ, khe hở lắp ráp và phương án xử lý sau mạ ngay từ giai đoạn thiết kế. Không nên tự ý khoan hoặc doa sau mạ nếu chưa có phương án sửa chữa lớp bảo vệ chống ăn mòn.
CÔNG TY TNHH TÔN THÉP THỊNH VƯỢNG
Hotline/ Zalo: 0909 738 227 (Mr. Hải)
Mã số thuế: 0317947181
Kho hàng: 1605 QL1A, P. An Phú Đông, Quận 12, TP.HCM
Email: vlxdthinhvuong68@gmail.com
Xem thêm